Wire EDM for Aerospace: Precision Cutting Guide for Critical Components
2026-09-15
Din butik modtager et parti Inconel 718 turbinevinge-låseplader, en stak titanium-brandtætninger og et sæt hærdede D2-indsatser til en smedning af landingsstel. Tegningen opfordrer til profiltolerancer i området ±0,005 mm, en overfladefinish bedre end Ra 0,8 μm og et omstøbt lag fri for mikrorevner. Produktionsplanen giver dig syv dage.
Krav som disse er grunden til, at wire EDM indtager en så stabil plads i luftfartsindustrien. Tråd EDM - også skrevet wire-cut EDM eller WEDM - fjerner materiale med kontrollerede elektriske udladninger i en dielektrisk væske, så hårdheden og sejheden af emnet ikke begrænser processen, som de begrænser fræsning eller slibning. Materialeeer, der er svære eller umulige at skære med et kantværktøj, kan stadig skæres til en færdig profil. Luftfartsforretninger har i årtier stolet på processen for grantræspalter, kølefunktioner, præcisionsbeslag, tætningsringe og tyndvæggede huse, hvor grater, værktøjsudbøjning og slibebrænding ikke er acceptable.
Denne vejledning dækker, hvordan processen opfører sig på fly- og rumfartsmaterialer, hvor de praktiske grænser for tolerance, overfladefinish og overfladeintegritet ligger, hvilken maskinklasse der er værd at overveje for en given delfamilie, og hvad du skal verificere, før du afgiver en ordre - inklusive en skæretest på dit eget materiale.
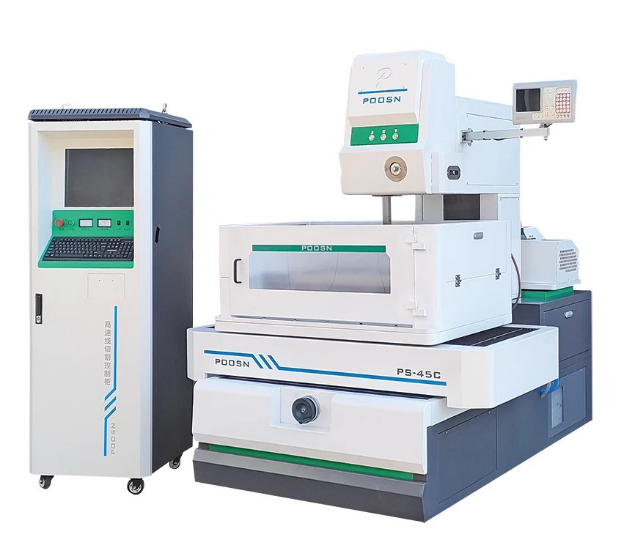
POOSN PSC Series mellemhastigheds-wire EDM-maskine — multi-pas skæring til præcisionskomponenter og værktøj.
Hovedkonklusion: Wire EDM er værd at evaluere, når hårdhed, snæver tolerance og overfladeintegritet alle skal opfyldes på den samme del. Resten af denne guide gennemgår materialeadfærd, tolerance- og finishgrænser, maskinvalg, og hvad du skal tjekke før du bestiller.
Hvorfor Wire EDM bruges til rumfartskomponenter
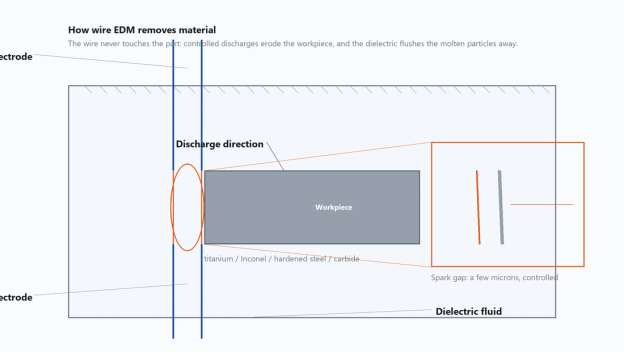
Wire EDM genererer hver udladning mellem en tynd strømførende trådelektrode og arbejdsemnet, med skærezonen nedsænket i (eller skyllet af) dielektrisk væske. Tråden rører aldrig delen, gnistgabet holdes inden for et par mikrometer, og dielektrikumet fører de smeltede partikler væk. Fordi skærekraften i det væsentlige er nul, bøjer tynde vægge ikke, sarte træk rives ikke i stykker, og der er intet kantværktøj til at spåne eller knække. Det er det, der gør en CNC-wire EDM-maskine til en naturlig pasform til dele, der ellers ville blive forvrænget under mekanisk belastning.
Fire egenskaber betyder mest i rumfartsarbejde:
Materialets hårdhed er ikke en barriere. Et fuldt hærdet værktøjsstålskær, et støbt Inconel-hus og en sintret hårdmetal slidpude kan skæres på samme maskine; det, der ændrer sig, er den opnåelige tilførselshastighed, ikke gennemførligheden.
Den varmepåvirkede zone er tynd. Fordi hver udladning kun varer mikrosekunder, og dielektrikummet slukker overfladen med det samme, er det berørte lag meget tyndere end ved laser- eller plasmaskæring.
Der er ingen mekanisk grat. Det omstøbte lag er ensartet langs konturen, og det kan styres med et trimpas i stedet for håndefterbehandling.
Stakskæring er praktisk. Flere tynde plader kan klemmes sammen og skæres som én stak, hvilket øger produktiviteten for tætningsplader og shims.
For hver ny del kører flyproduktionsplanlægningen en fabrikations-eller-køb og processammenligning. Den mest almindelige sammenligning er wire EDM mod CNC fræsning, laserskæring og slibende vandstråle for samme geometri.
Hvordan wire EDM fjerner materiale: Trådelektroden rører aldrig emnet, og dielektrikumet transporterer de smeltede partikler væk.
Hovedkonklusion: Wire EDM vælges til rumfart, når prioriteten er nul skærekraft, en tynd varmepåvirket zone, en gratfri kant og evnen til at stable skære tynde dele i én opsætning.
Luftfartsmaterialer velegnet til Wire EDM
Rumfartsproduktion bruger en snæver familie af højtydende legeringer, og de fleste af dem er svære at bearbejde med konventionelle midler: titanlegeringer, nikkelbaserede superlegeringer, højstyrkestål, hårdmetalværktøjsmaterialer og aluminiumsskrogslegeringer. Hver gruppe opfører sig forskelligt i EDM-gabet, og disse forskelle påvirker tilspændingshastighed, trådspænding og skylleindstillinger. En metalskærende EDM-maskine er ikke afhængig af en skærkant, så hårdhed blokerer den ikke - men termisk ledningsevne, smeltepunkt og måden, hvorpå materialet størkner, former stadig resultatet.
Tabellen nedenfor opsummerer, hvordan disse materialer typisk reagerer på mellemhastigheds- og højhastigheds-WEDM-udstyr ved hjælp af en molybdæntrådselektrode og standardskæreparametre.
Typisk opførsel af almindelige rumfartsmaterialer i wire EDM
Skærer rent ved moderat hastighed; god finish med multi-cut; skylning er vigtig for at vaske titaniumpartikler væk.
Inconel 718 nikkelbaseret superlegering
Turbineskiver, huse, tætninger
Opløsningsbehandlet og ældet, HRC 36-44
Langsommere end stål; lavere strømtæthed hjælper med at undgå mikrorevner; brug separate skim-pas til at kontrollere det omstøbte lag.
Hærdet værktøjsstål (D2, H13)
Smedning af matricer, trimværktøj, formindsatser
Hærdet til HRC 52-62
Hurtig skæring og fremragende finish; hårdhed reducerer ikke fremføringshastigheden.
Wolframcarbid
Skæreværktøj, slidpuder, målere
Sintret, meget hårdt
Langsomt; kræver lav energi for at undgå revner; fin ledning og lav effekt giver den bedste kant.
Aluminium 7075-T6
Støtteben, beslag, prototyper
HRC 20-24
Hurtigste skæring; lav omstøbning; velegnet til stablede dele.
Lavlegeret stål 4340
Landingsstel komponenter
Hærdet, HRC 40-50
God skærehastighed; ensartet finish; standardskylning fungerer godt.
Relativ grov skærehastighed har betydning for produktionsplanlægning. Rangeringen nedenfor er kvalitativ og er givet som en planlægningsvejledning, ikke som målte værdier - det faktiske resultat afhænger af emnehøjde, tråddiameter, skylleforhold og generatorindstillinger.
Relativ grovskæringshastighed for almindelige rumfartsmaterialer i wire EDM
Material
Relativ grovskæringshastighed
Hovedårsagen
Aluminium 7075-T6
Hurtigste
Høj varmeledningsevne, lavt smeltepunkt, ren skylning
Lavlegeret stål 4340
Hurtigt
Stål leder varmen væk og skyller rent
Hærdet værktøjsstål (D2, H13)
Hurtigt
Hårdhed reducerer ikke tilførselshastigheden, men slammet skal skylles
Ti-6Al-4V
Moderat
Lav varmeledningsevne koncentrerer varme i mellemrummet, så fremrykningen skal forblive moderat for at undgå ledningsbrud
Inconel 718
Langsomt
Høj smeltetemperatur kombineret med lav varmeledningsevne
Wolframcarbid
Langsomtest
Der kræves lav energi for at undgå mikrorevner i kanten
Denne rangordning har praktiske konsekvenser. Et job i aluminium kan køre flere gange hurtigere end et tilsvarende hårdmetalarbejde. De samme forskelle påvirker maskinvalget: En butik, der skærer for det meste superlegeringer, har fordel af fin pulsstyring og et robust wiredrev, mens en butik, der skærer i aluminium og stål, kan køre enklere maskiner med højere gennemløb. Det forklarer også, hvorfor multi-cut-strategier er standard i luft- og rumfart - det første snit etablerer formen, og et eller to trimpas forbedrer finishen og fjerner det meste af det omstøbte lag. På titanium og Inconel dele er disse trimpas ofte forskellen mellem en afvist og en godkendt del.
Fire praktiske bemærkninger før indstilling af parametre:
Titaniumpulver fra snittet er slibende; filtrer dielektrikumet omhyggeligt og skift filtermediet efter tidsplanen.
Nikkelbaserede superlegeringer kan arbejdshærde, hvis snittet går i stå; hold skylletrykket stabilt og hold øje med spaltespændingen.
Carbid bør skæres med en ny eller næsten ny tråd for at undgå tilspidsning forårsaget af trådslid.
Til stablede aluminiumsdele skal du tilføje et opofrende toplag for at beskytte det første lag mod skader på ledningsindføringen.
Hovedkonklusion: Match dine parametre til legeringsfamilien i stedet for til en enkelt generisk indstilling; titanium og nikkel superlegeringer har brug for kontrolleret energi og disciplinerede trimpas, mens stål og aluminium belønner højere fremføringshastigheder.
Wire EDM vs CNC fræsning, laserskæring og vandstråle
Sammenligning af wire EDM med konventionelle og termiske skæreprocesser for repræsentative rumfartsdele
Kriterium
Wire EDM
CNC fræsning
Laserskæring
Slibende vandstråle
Gratdannelse
Ingen
Almindelig på kanterne
Mindre slagg
Ingen
Slid på værktøj
Tråd forbruges; ingen fast værktøjsslid
Betydelig i hårde legeringer
Optik nedbrydes
Dyse slid
Varmepåvirket zone
Tyndt omstøbt lag
Minimal
Stor HAZ
Ingen
Hærdet materiale
Fremragende
Dårlig til fair
Godt
Godt
Tyndvægsintegritet
Fremragende
Risiko for afbøjning
Varmeforvrængning
Risiko for vandtryk
Stakskæring
Ja
Sjældent
Ja, but HAZ between layers
Ja, but edges flare
Værktøjsomkostninger
Lav
Høj til hårde materialer
Moderat
Moderat
Den vigtige læsning af denne tabel er ikke, at wire EDM vinder hver linje. Fræsning er ofte hurtigere for store lommer af blødt materiale, og vandstråle foretrækkes til meget tykke plader, hvor overfladefinish ikke er kritisk. Wire EDM er bedst, når delen er tynd, indviklet, lavet af hærdet materiale eller skåret i en stak, hvor kantkvaliteten skal være identisk på tværs af mange lag.
I praksis produceres dele til rumfart ofte ved at kombinere processer. En komponent kan formales for at fjerne bulkmateriale, varmebehandles og derefter wire skæres til den endelige form. Denne hybridrute forkorter cyklustiden og bevarer præcisionen af de hårdhedsafhængige funktioner. Fordi processen kører uden opsyn efter den første opsætning, kan én operatør overvåge flere maskiner i lavsæsonen, hvilket forbedrer maskinudnyttelsen.
Hovedkonklusion: Wire EDM er det rigtige valg til tynde, indviklede, hærdede eller stakskåret dele; fræsning og vandstråle forbliver bedre muligheder for fjernelse af store bløde materialer eller tykke plader, hvor finish ikke er kritisk.
Tolerancer, overfladefinish og overfladeintegritet
Luftfartstegninger kontrollerer tre overfladerelaterede karakteristika: dimensionsnøjagtighed, overfladeruhed og metallurgisk integritet. Wire EDM adresserer dem hovedsageligt gennem antallet af gennemløb. Det første gennemløb er det grove snit; hvert efterfølgende gennemløb kører med lavere energi med en offset, og forbedrer finishen og fjerner det meste af det omstøbte lag. Styresystemet holder den samme ledningsvej for hver gang, så det, der skifter mellem passager, er pulsenergi, offset og tilspændingshastighed.
Typisk multi-pass strategi på Aerospace wire EDM dele
Bestå
Formål
Hvad forbedrer
1. gennemløb
Hurtig lagerfjernelse — fastlæg formen
Geometri; omstøbt lag til stede
2. gennemløb
Halvfinish
Fjerner det meste af det omstøbte lag; reducerer bølgethed
3. gennemløb
Afslut
Endelig dimension og ruhed for mange flyvedele
4. pas (valgfrit)
Ultrafinish
Tætningsflader og udmattelseskritiske kanter
Hvor mange gennemløb en given del har brug for, og hvilken finish der kan opnås, afhænger af maskinen, materialet, emnets stivhed og generatorindstillingerne. Derfor er en skæretest på dit eget emne den praktiske måde at bekræfte det på. Til reference er POOSN's publicerede seriebasislinje en bearbejdningsnøjagtighed på 0,02 mm, op til ±0,012 mm på den seneste iteration, med overfladeruhed ned til Ra ≤ 1,2 μm.
Overfladeintegritet er den faktor, der adskiller Aerospace wire EDM fra almindelig wire cutting. Det omstøbte lag - det hvide lag - er en tynd genstørknet film, der er efterladt på den afskårne kant efter en ru gennemføring. I industripraksis rapporteres et groft snit ofte at efterlade et hvidt lag i størrelsesordenen 15 til 30 μm afhængigt af pulsenergi; et trimsnit bringer det typisk under omkring 5 μm, og en fin finish passerer lavere igen. Hvis dette lag indeholder mikrorevner, kan det blive et udmattelsesinitieringssted på en turbineskive eller et strukturelt beslag. Den praktiske konsekvens er den samme uanset det nøjagtige tal: en certificeret luftfartsdel skal normalt have mindst ét trimpas efter grovskæringen, og den acceptable grænse for hvidt lag skal defineres i indkøbsordren eller på tegningen.
Købere bør bede om en metallurgisk evaluering, når en ny proces eller materiale er kvalificeret. Standardpraksis er at snitte delen, polere og ætse tværsnittet, undersøge kanten under et mikroskop og registrere resultatet. Evalueringen bliver en del af den første artikelinspektionsrapport og bibeholdes i hele programmets levetid.
Konisk skæring har sin egen effekt på overfladens integritet. Når wiren løber på skrå, er udledningsvejen længere på den ene side, hvilket ændrer den lokale finish og kan efterlade en matere kant på den indre radius. Maskiner designet til store koniske vinkler reducerer dette ved at holde trådstyrene tæt på arbejdsemnet og opretholde ensartet udskylning på begge sider - en detalje, der har betydning for vinklede tætningsområder og lignende funktioner. Hvor delen kræver en stor tilspidsningsvinkel, kan en WEDM-maskine med stor tilspidsning være påkrævet; på standardmaskiner er tilspidsningsevnen meget mindre.
Hovedkonklusion: Planlæg hvert Aerospace wire EDM job med mindst én trimning efter grovskæringen, definer den acceptable grænse for hvidt lag på tegningen eller indkøbsordren, og bekræft opnåelig tolerance og afslut med en skæretest fra din egen side.
Sådan vælger du en Wire EDM-maskine til rumfart
Tre klasser af wire EDM-maskiner er almindelige i rumfartsarbejde: højhastigheds wire EDM, medium-speed wire EDM og stor konisk wire EDM. En mellemhastighedsmaskine anses ofte for at være en passende mulighed for flyvehardware, der kræver snævre tolerancer og en kontrolleret overfladefinish, fordi den balancerer nøjagtighed, finish og driftsomkostninger. Højhastighedsmaskiner forbliver nyttige til grovskæring, forberedelse af værktøj og billigere prototyper. Stort tilspidsede maskiner anvendes, hvor selve geometrien kræver en stejl vinkel. Fordi det rigtige valg afhænger af delblandingen, bør udvælgelsen starte fra arbejdet i stedet for fra en enkelt specifikationsfigur.
Start med arbejdskuverten. Luftfartsdele kan være overraskende store - et titaniumrammeelement kan for eksempel måle mere end en meter på tværs - men de fleste præcisionsdele passer komfortabelt i en mellemstor kuvert. Tjeklisten nedenfor er den, vi anbefaler at bruge, når vi sammenligner tilbud:
Angiv hver enkelt delfamilie med dens kuvertstørrelse, materiale, tilspidsningsvinkel og påkrævede finish.
Beregn skæremålerne om måneden for at vælge mellem en maskine og to.
Bekræft, at maskinen kan køre uden opsyn, inklusive pålidelig automatisk trådtrådning.
Bed om en skæretest på dit faktiske materiale og geometri, før du udsteder ordren.
Sammenlign træningsprogrammet og reservedeles responstid mellem leverandører.
Ud over maskinklassen betyder konfigurationen noget: en højpræcisions servoakse med glasskala-feedback, automatisk ledningsspændingskontrol, en dielektrisk køleenhed til termisk stabilitet og et filtersystem, der er nemt at servicere. Mange købere beder også om et lagret parameterbibliotek organiseret efter materiale, så operatørerne ikke behøver at genopbygge indstillinger for hver ny legering. En høj nøjagtighed wire EDM er ikke ét varenummer; det er en kombination af mekanisk justering, kontrolkvalitet og operatørens evne til at aflæse spalteforholdene.
Hovedkonklusion: Vælg maskinklassen fra din komponentblanding og arbejdskonvolut, ikke fra en enkelt spec-figur, og tjek konfigurationsdetaljerne – servofeedback, ledningsspændingskontrol, filtrering og et materialeparameterbibliotek – der bestemmer den virkelige verdens nøjagtighed.