Wire EDM til bildele: Tolerancer, maskinvalg, leverandørvejledning
2026-09-21
Overvej et typisk job. En Tier 1-bremseleverandør har brug for 240 hærdede D2 skær, hver med en 0,6 mm tætningsrille, der skal holde en stram breddetolerance - og holde den efter hærdning til 60 HRC. Når emnerne er hærdet, kan fræsecellen, der skærer prototyperne, ikke længere holde rillen, og slibning har brug for en skræddersyet skive plus en tre-ugers opspænding. Den note i hjørnet af en tegning er det, der flytter et job til en wire EDM-maskine.
Denne vejledning er til de personer, der foretager det opkald: værktøjsrumsledere, procesingeniører og indkøbsteams, der evaluerer wire EDM til automotive-værktøjer - stansedyseindsatser, stanser, støbeindsatser, hårdmetalskæreværktøjer og EV-lamineringsmatricer. Den dækker, hvor processen passer ind, hvilken tolerance den kan holde, hvordan maskinklasserne adskiller sig, og hvad der skal verificeres, før du afgiver en ordre.
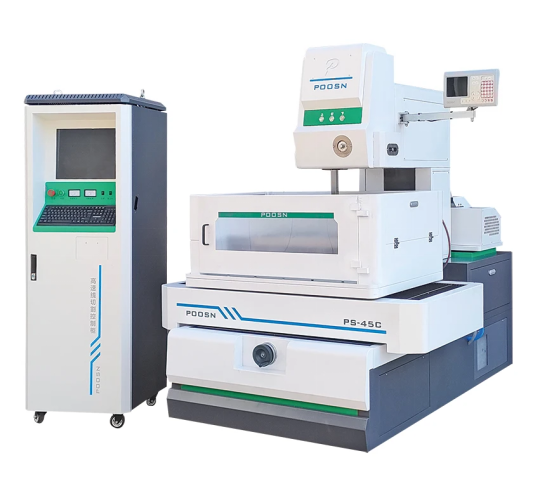
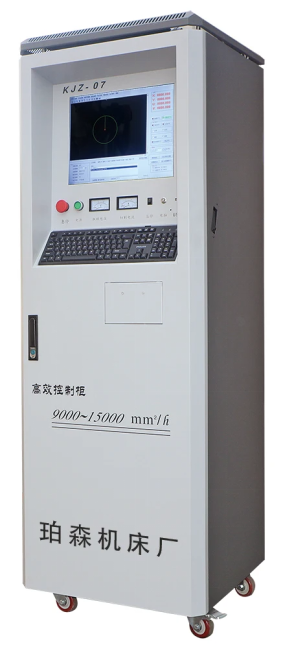
POOSN PSC Serie mellemhastigheds wire EDM-maskine med sit CNC-styreskab — multi-pas skæring til præcisionsværktøj og hærdede skær.
Tråd EDM - også skrevet wire-cut EDM eller WEDM - fjerner materiale med kontrollerede elektriske udladninger mellem en tynd trådelektrode og arbejdsemnet, nedsænket eller skyllet i deioniseret vand. Fordi tråden aldrig rører delen, holder hårdhed, vægtykkelse og trækstørrelse op med at være barrierer: hærdet stål og hårdmetal, som ingen skær kan bearbejde, skæres til den endelige størrelse i én opsætning, uden skærekraft og ingen mekanisk grat.
Det tekniske spørgsmål er ikke, om en wire EDM-maskine kan lave delen. Det kan den som regel. Spørgsmålet er, hvilken maskinklasse, hvilken arbejdskonvolut og hvilken tilspidsningsevne jobbet faktisk har brug for - og købskapacitet, som butikken aldrig vil bruge, er den mest almindelige måde at gøre dette køb forkert på.
Hvorfor Wire EDM bruges til bilværktøj
Fire begrænsninger skubber bilværktøjer mod WEDM, og de vises normalt sammen i stedet for én ad gangen.
Hårdhed efter varmebehandling. Skær og stanser er gennemhærdede, karburerede (typisk 0,6-1,2 mm kassedybde) eller lavet af cementeret hårdmetal, fordi de skal overleve hundredtusindvis af slag. WEDM fjerner materiale ved gnisterosion i stedet for med en skærkant, så et hærdet D2- eller SKD11-skær kan færdigbehandles til størrelse efter hærdning - uden nogen af de forvrængningsrisikoen, der følger med efterslibning af en hærdet del.
Funktionsstørrelse under skæreradius. En 0,6 mm tætningsrille har en hjørneradius, som ingen praktisk endefræser kan producere, og den samme væg stopper en 0,4 mm injektorspalte eller et firkantet indvendigt hjørne. Tråden er værktøjet: der er ingen værktøjshjørneradius at kompensere for og ingen minimal indre radius ud over trådradius plus gnistgabet.
Ingen skærekraft. Tyndvæggede huse, 0,8 mm ribber på et konstruktionsbeslag og lange slanke kerner afbøjes under fræsebelastninger. WEDM påfører stort set ingen mekanisk kraft, så en 0,5 mm væg kan skæres uden støtte og uden tilbagespring.
Revisionsfrekvens. En stempelmatrice kan ændres flere gange på tværs af et køretøjsprogram, efterhånden som facelifts, trimvarianter og regionale specifikationer ankommer. På WEDM er det en programredigering snarere end et nyt elektrode-, armatur- eller formværktøj, som ved lavt til mellemvolumen arbejde ofte opvejer den langsommere skærehastighed.
Tommelfingerregel: hvis delen er ledende, hårdere end ca. 45 HRC og har en funktion, der er smallere end 1 mm eller en væg, der er tyndere end 1,5 mm, hører wire EDM til på procesruten fra starten, ikke tilføjet som en redningsoperation, efter at fræsningen mislykkedes.
Almindelige autodele, matricer og værktøj skåret af wire EDM
Det er de applikationer, der rent faktisk ankommer til maskinen. Mønsteret er konsistent: delen er hærdet, tynd eller geometrisk blokeret til en konventionel fræser.
Kun typiske referenceværdier. Faktiske resultater afhænger af maskinkonfiguration, emnemateriale og tykkelse, skæreparametre, antal gennemløb, termiske forhold og inspektionsmetode. Disse tal er ikke en garanteret værdi for nogen maskine og må ikke angives som en kontraktmæssig tolerance.
Del kategori
Typisk materiale
Typisk referencetolerance
Årsag til WEDM er specificeret
Stemplingsværktøj, stanser og strippere
D2, SKD11, Cr12MoV, hårdmetal
0,003–0,008 mm
Skær efter hærdning; ingen slibeforvrængning
Trykstøbning og sprøjtestøbeindsatser
H13, 8407, S136
0,005–0,010 mm
Dybe smalle ribber og trækvægge
Skiftegafler og synkroniseringsværktøj
20MnCr5, SCM415
0,008–0,012 mm
Karburerede overflader plus stramme vinklede funktioner
Bremsekalibertætningsriller
Støbejern, aluminiumslegering
0,008–0,015 mm
Rillebredde under skæreradius
Injektorsæder og sprøjteåbninger
Hærdet rustfrit, værktøjsstål
0,003-0,006 mm
Afrunding og overfladeintegritet inde i en boring
Sensorhuse og stikindsatser
Messing, beryllium kobber
0,010–0,020 mm
Tynde vægge, der ikke kan tage klemkraft
Hårdmetal skærende værktøjer, brocher og oprømmere
Wolframcarbid
0,003–0,008 mm
Hårdhed ud over økonomisk slibeskivelevetid
EV motor laminering og rotor matricer
Hårdmetal, hærdet værktøjsstål
0,002–0,005 mm
Gratfri kanter og stablet lamineringsnøjagtighed
To kategorier betaler selv for maskinen. Hærdede stemplingsindsatser er den klassiske sag; EV-lamineringsmatricer er de hurtigst voksende, fordi en grat der multipliceres på tværs af tusindvis af stablede ark og kan blive en kortslutning i den færdige stator eller rotor. Wire EDM kan producere gratfrie kanter, og yderligere efterbehandling kan reducere tykkelsen af det omstøbte lag betydeligt og forbedre overfladens integritet.
Materialer, der egner sig til Automotive Wire EDM
EDM kaldes ofte materialeagnostisk, fordi den kun har brug for elektrisk ledningsevne. I praksis ændrer metallurgi stadig skærehastigheden, overfladeintegriteten og antallet af nødvendige gennemløb - forskelle, der er store nok til at påvirke et tilbud.
Materialegruppe
Adfærd i WEDM
Praktisk note
Hærdet værktøjsstål (D2, SKD11, Cr12MoV, H13)
Letteste gruppe: opfør godt, skyl rent, hold tolerancen over afleveringer
Multi-pass snit på et 40 mm skær når en finfinish overflade
Karburerede og kassehærdede stål
Hård sag over en blødere kerne eroderer med forskellige hastigheder; ledningen halter i sagen og accelererer i kernen
Reducer skrubningsparametre og kontroller skylning; hjørnerne viser først forskellen
Hårdmetal
Skærer godt, men mikrorevner og koboltudtømning er en reel risiko ved høj udledningsenergi
Lavenergi skrubning plus et eller to ekstra trimpas
Titanium og nikkellegeringer (Ti-6Al-4V, Inconel)
Skær langsommere end stål i samme tykkelse; risiko for omstøbning af lag, hvis trim springes over
Et minimum af tre gennemløb er almindeligt, hvor overfladeintegritet er kritisk
Aluminium og kobberlegeringer
Aluminium skærer hurtigt, men kan oxidere; kobber og messing leder varmen væk og skærer mindre effektivt
Angiv heller ikke samme timepris som værktøjsstål
Hårdmetal og nikkellegeringer er de to grupper, hvor det er en falsk økonomi at spare et trimkort, fordi skaden vises uger senere som afslag eller en træthedsrevne snarere end som en umiddelbar dimensionsfejl.
Hvilken tolerance kan Wire EDM holde?
Tolerancen trykt på en tegning og tolerancen en butik kan have i produktionen er to forskellige tal. Det meste bilværktøjsvolumen ligger i midten af det praktiske område, hvilket er præcis dér, hvor økonomien ved wire EDM er mest gunstig.
Hærdede dyse- og formindsatser sidde i den strammeste ende, fordi afblænding og trimningsafstand direkte bestemmer grathøjden og matricens levetid. At nå dette bånd kræver en maskine i præcisionsklasse, et kontrolleret miljø og tre eller flere afleveringer.
Injektor sæder er normalt styret af rundhed og overfladefinish snarere end absolut størrelse - en vigtig skelnen, når du skriver en købsspecifikation.
Skiftegaffel og synkroniseringsværktøj lander i et område, som en mellemhastighedsmaskine med to skærepas håndterer komfortabelt og gentageligt.
Bremsekalibertætningsriller er typisk et skrubpas plus et trimpas på de fleste maskinklasser.
Strukturelle beslag og forstærkninger er den løseste kategori, hvor et enkelt-pass højhastighedssnit normalt er tilstrækkeligt, medmindre kantkvalitetskravet siger noget andet.
Under båndet med finfinish drejer omkostningskurven stejlt opad: du har brug for et temperaturkontrolleret miljø, tre eller flere gennemløb, langsommere trådfremføring og et niveau af operatørdisciplin, som ikke alle butikker kan opretholde over tre skift. I den løse ende er den ærlige konkurrent laser- eller high-definition plasmaskæring frem for fræsning.
At adskille den tolerance, kunden faktisk har brug for, fra den tolerance, der er trykt på tegningen, er den mest værdifulde vane i denne branche. Citater kan fordobles, når en generel note skrevet til en funktionel overflade påføres en overflade, der aldrig rører en anden del.
High-Speed vs Medium-Speed vs Large-Tilspidsning Wire EDM
High-speed wire EDM , ofte bygget op omkring DK77-platformen, leverer den laveste pris pr. kvadratmillimeter snit. Det er det rigtige svar til beslag, shim-lager, simple slag og ethvert job, hvor det løsere bånd er acceptabelt.
Medium-hastighed wire EDM sidder mellem højhastigheds- og præcisionsmaskiner. Det tilføjer kontrolleret multi-pass skæring og et mere stivt wiredrev, og den kombination er det, der flytter det opnåelige bånd fra den løse ende mod den fine finish - en af grundene til, at mellemhastighedsmaskiner er bredt specificeret til bilværktøj. Omkostningerne pr. snit er højere end en højhastighedsmaskine, men skrothastigheden og manuelle efterbehandlingstimer falder begge.
Multi-pass skæring er en egenskab snarere end en maskinklasse: en skrubbearbejdning efterfulgt af en eller flere trimpas ved gradvist lavere udladningsenergi. Hver middelhastigheds- og præcisionsmaskine understøtter det, og det er det, der leverer både den snævrere tolerance og den finere overfladefinish, som bilspecifikationerne kræver - et enkelt snit opnår det aldrig. Bekræft antallet af trimpassager, som kontrollen understøtter, før du ser på noget andet, fordi det tal sætter gulvet på opnåelig tolerance.
Præcisionstråd EDM maskiner , som holder de tætteste bånd med mindre wire, er hovedsageligt berettiget til EV-lamineringsmatricer, injektorværktøj og hårdmetalarbejde, hvor kravene til tolerance og overfladeintegritet er virkelig stramme. De koster betydeligt mere og har brug for et kontrolleret miljø.
Køb den klasse, der dækker det tolerancebånd, du virkelig har brug for, ikke den strammeste tegning i filen, fordi prisforskellen mellem klasserne er langt større end forskellen i opnåelig kvalitet på almindeligt bilarbejde.
Sådan vælger du den rigtige Wire EDM-maskine til bilværktøj
Udvælgelse fungerer bedre fra delen end fra et katalog. Kør denne kæde i rækkefølge:
Del størrelse og vægt — indstiller arbejdskonvolutten og bordbelastningen og udelukker normalt maskiner, før noget andet gør.
Materiale og hårdhed — indstiller pass-strategien, og om et parameterbibliotek skal bygges fra bunden.
Tolerance og finish, der faktisk betyder noget — indstiller maskinklassen, og om der er behov for et kontrolleret miljø.
Taper — træk, relief eller skrå vægge afgør, om der overhovedet er behov for en konusegnet maskine.
Månedlige skåret meter — bestemmer mellem en maskine og to.
Tabellen nedenfor er et udgangspunkt, ikke en specifikation.
Hvis dit job er
Start med
Hærdede D2 / SKD11 skær ved ca. 20-30 µm
DK77 serien højhastighedsmaskine
Præcisionsværktøj, der kræver strammere dimensionskontrol og en finere finish
PSC Series mellemhastighedsmaskine
Generel præcisionsværktøj, hvor prisen pr. del dominerer
DK-BC Series
Vinklede vægge, træk eller dyb tilspidsning
Large-taper (DKD) serie
Anbefalingen afhænger stadig af delen, og den pålidelige måde at afgøre det på er en skæretest på dit eget materiale frem for en sammenligning af katalogtal.
Konisk skæring til kantede matricer og forme
Automotive matricer og forme er sjældent ligevæggede: trækvinkler, reliefvinkler og matriceåbninger, der tilspidser fra skærkanten ned i frigangszonen, kræver alle, at wiren vipper.
Tilspidsningsevne er altid angivet ved en specificeret emnehøjde , og den opnåelige vinkel falder, efterhånden som delen bliver højere. En maskine, der er vurderet til en given vinkel i én Z-højde, vil ikke nødvendigvis holde den i en anden.
Angiv tilspidsning ved både vinkel og maksimal afvigelse ved en angivet højde. Afvigelsestallet - ikke den maksimale vinkel - afgør, om en matrice samles rent, og det er det tal, der mangler i de fleste citater.
Stort tilspidsede maskiner brug uafhængig U/V-aksekontrol med et dedikeret konisk hoved, så udskylning og spænding forbliver konsekvente, mens wiren vipper. Uden det forringes både skærekvaliteten på den tilspidsede overflade og hjørnenøjagtigheden.
Taper er ikke gratis. På lige gennemgående huller, hårdmetalemner og simple udstansninger øger det omkostninger uden fordel; Hvis tegningen ikke viser noget træk, relief eller vinklet væg, skal det udelukkes fra specifikationen.
POOSN's store koniske modeller er specificeret op til ±45°.
POOSN Wire EDM-maskiner til bilværktøj
POOSN er wire EDM-mærket tilhørende Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. Fabrikken har fremstillet wire EDM-maskiner i tre årtier på tværs af fire familier - PS, PSC medium-speed, DK high-speed og stor-konisk skæring - og eksporterer til Sydøstasien, Vestasien, Europa og Amerika snarere som en direkte handelsvirksomhed.
Kun funktioner på serieniveau. Modelkonvolutter, rejser, bordbelastninger og koniske figurer ændres med konfigurationen og skal bekræftes i forhold til det aktuelle specifikationsark for den model, du er citeret.
Series
Bedst til
Nøglepunkt
PSC-serien (PSC35C / PSC45C / PSC50C / PSC60C)
Præcis bilværktøj
Multi-pass medium-hastighed skæring; nøjagtighed og finish
DK-BC Series
Generel præcisionsværktøj
Balance mellem hastighed og omkostninger; gentagelsespositioneringsnøjagtighed på 0,002 mm
DK77 Series
Grovskæring og generel værktøj
Omkostningseffektiv skæring på hærdet lager
Large-taper (DKD) serie
Tilspidsede matricer og forme
Storvinklet konisk skæring, op til ±45°
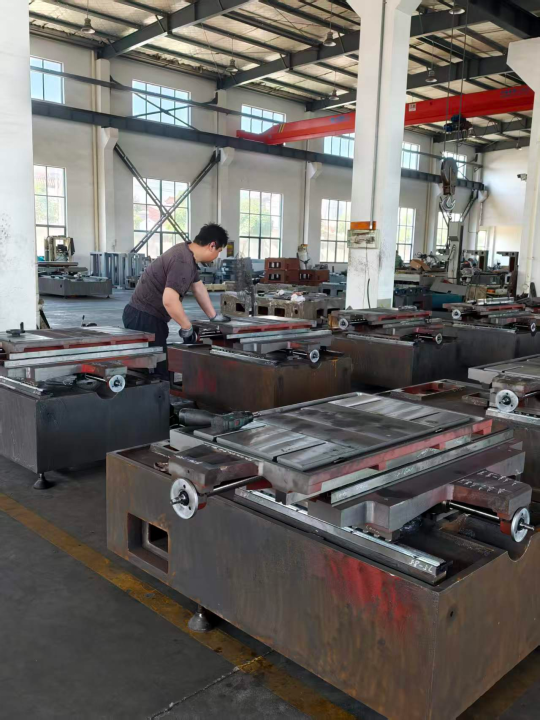
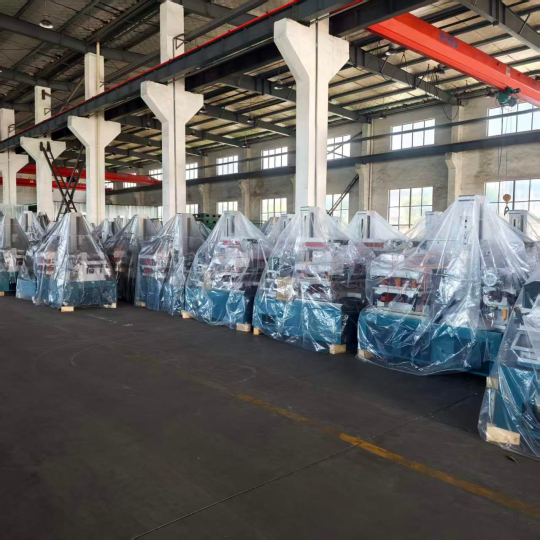
Wire EDM-maskiner i POOSN-serien. Maskinmontage og føringsvejsarbejde i POOSN værkstedet, udført inden endelig opretning.
Hvordan POOSN verificerer tråd-EDM-maskinens nøjagtighed
At bede en køber om at "spørge om en laserinterferometerrapport" er let; at vise, hvad der sker på butiksgulvet, er mere nyttigt. Dette er verifikationskæden bag en POOSN-maskine:
Sadelpladeproces — 12 timers temperering, 24 timers naturlig afkøling og manuel spændingsaflastning, så geometrien holder sig over flere års drift i stedet for kun ved acceptprøven.
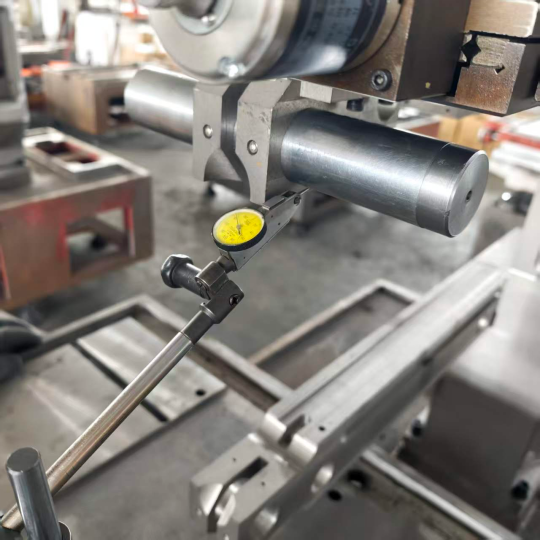
Montering og opretning mod en mekanisk eller laserreference, med føringsnøjagtighed kontrolleret på butiksgulvet i stedet for korrigeret for enden af linjen.
Positioneringsnøjagtighed målt med et laserinterferometer før forsendelse , med testrapporten udstedt til kunden.
Tre inspektionsporte — indgående dele, monteringsproces og endelig forsendelse — dækket af otte fuldtidsansatte kvalitetsinspektører.
Afstemt kontrolsystem — KJZ-07, ZHZK-03, CHK.CNC.SYS eller SN-10000, afhængigt af maskinen.
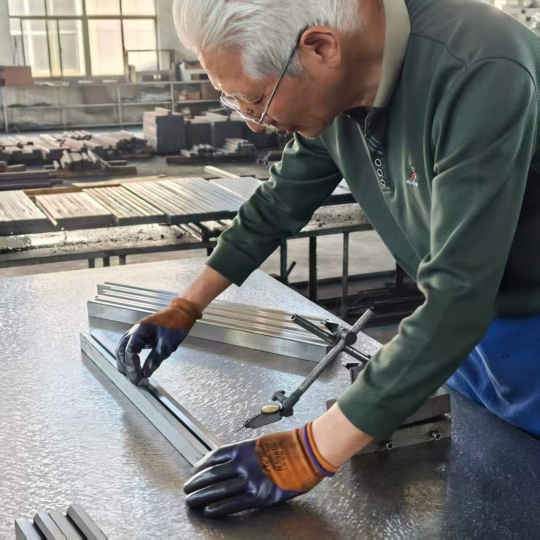
Målnøjagtighedskontrol under montering. Laserinterferometerets kontrol af positioneringsnøjagtighed er en separat, dokumenteret test før forsendelse. POOSN CNC styreskab — controlleren er tilpasset maskinen og dokumenteret på engelsk for eksportordrer. Maskiner samlet, testet og klargjort til forsendelse - det punkt, hvor nøjagtighedsrapporten rejser med maskinen.
Er du ikke sikker på, om højhastigheds-, mellemhastigheds- eller storkoniske WEDM passer til dit bilværktøj? Send os den delstørrelse, materiale, tykkelse og de tolerancer, der faktisk betyder noget, så vender vi tilbage med en maskinanbefaling frem for en katalogside.
Wire EDM vs. fræsning, laserskæring, slibning og sinker EDM
Sammenligningen, der betyder noget, er ikke wire EDM versus fræsning i det abstrakte. Det er den proces, der leverer en overensstemmende funktion til den laveste fuldlastede pris på et specifikt materiale.
Referenceintervaller for processammenligning, ikke en specifikation af nogen maskine. Faktiske resultater afhænger af materiale, tykkelse, værktøj, parametre og inspektionsmetode.
Laserskæring er sammenligningen værd at udvide, fordi den ofte foreslås som en erstatning for højhastigheds-WEDM på bilemner. Laseren vinder på fladt ark, hvor tolerancen er løs, og kanttilstanden ikke er kritisk. Det taber, så snart delen er tyk, så snart den varmepåvirkede zone er uacceptabel, eller så snart tolerancekravet strammer et godt stykke under 0,05 mm. Ved hærdet værktøj ved 60 HRC er laser ikke med i samtalen.
Slibning og wire-EDM overlapper hinanden på hærdet matricearbejde, og opdelingen er ligetil: slibehåndtag flade flader og cylindriske funktioner hurtigere og billigere, mens WEDM håndterer indvendige profiler, smalle slidser, skarpe indvendige hjørner og alt, hvad der kræver et skræddersyet formhjul. De fleste autoværktøjsbutikker driver begge dele og dirigerer arbejdet i overensstemmelse hermed.
Få processer kombinerer ubegrænset emnehårdhed, tolerance i området med lav mikron og nul skærekraft - hvilket er grunden til, at hærdede automotive matricer og tyndvæggede værktøj bliver ved med at vende tilbage til wire EDM på trods af den langsommere skærehastighed.
Sådan vurderer du en producent eller leverandør af tråd-EDM
Bilkunder auditerer deres værktøjsforsyningskæde, og det tryk flyder ned til den, der leverer maskinen. En maskine, der skærer godt i en demo, men har ingen reservedelskanal, ingen serviceforpligtelse og ingen nøjagtig gencertificeringsprocedure, bliver en produktionsflaskehals inden for atten måneder. Anmod om følgende skriftligt:
Målt nøjagtighed af den specifikke enhed , med testmetoden navngivet - en laserinterferometerrapport på den aktuelle maskine, ikke et katalogtal for modellinjen.
Antallet af trim passerer kontrolstøtterne — dette sætter ordet på opnåelig tolerance, og det er et spørgsmål, de fleste købere glemmer at stille.
Leveringstider for reservedele for de varer, der stopper produktionen : strømforsyningstavler, trådspændingsmotorer, UV-aksedrev og styrekomponenter. En skriftlig forpligtet leveringstid er mere værd end en lavere maskinpris.
Parameterstøtte til din materialeblanding — udgangspunkter for hårdmetal, karbureret stål og, hvor det er relevant, titanium og nikkellegeringer i de tykkelser, du faktisk kører.
En skæretest på dit eget materiale , med testrapporten og det anvendte parametersæt.
En maskinaccepttest på et prøvestykke, der repræsenterer din geometri, målekantfinish, hjørneadfærd og tilspidsningsvinkel.
Engelsk dokumentation — betjeningsvejledning, elektriske tegninger, parameterliste og kontroldokumentation.
Elektrisk konfiguration — spændings-, fase- og tilslutningskrav til dit anlæg plus listen over elektriske komponenter.
Styresystem support — controller og version, hvordan opdateringer og reservedele håndteres, og om maskinen er afhængig af en internetforbindelse for at køre eller opdatere.
Uddannelse, eksportdokumentation og tilpasning — hvad er inkluderet og på hvilket sprog; pakning, lastning og tolddokumenter til din destination; og om fabrikken kan levere armaturer, højere kabinetter, udvidet Z-rejse eller automation-celle-integration frem for kun katalogmaskiner.
Før du sammenligner priser, normaliser tilbuddene: tilføj det første år med forbrugsvarer, reservedelsrisikoen, som de angivne leveringstider indebærer, og værdien af den tilbudte parameter og træningsstøtte. Maskiner, der adskiller sig mærkbart i indkøbspris, kan vende fuldstændigt, når disse faktorer er inkluderet. For værktøj til biler betyder leverandørforholdet mere end maskinspecifikationen, fordi en dokumenteret gennemløbstid og en klar parametertabel er det, der holder maskinen i gang i år tre.
Har du brug for en skæretest, før du bestiller? Send os din tegning og materialespecifikation, så skærer vi delen til og returnerer den med det målte resultat.
Omkostninger, forbrugsvarer og vedligeholdelse på Automotive Wire EDM
Omkostningerne pr. del er domineret af tre variabler: skærelængde, emnehøjde og antallet af gennemløb. Et to-pass-snit på et 40 mm stålskær tager væsentligt mere maskintid end et enkelt-pass-snit på samme geometri, og stigningen er næsten udelukkende maskintid frem for trådforbrug.
Wireomkostninger afhænger af, hvordan maskinen bruger den: hvor ledningen genbruges, indtil den knækker, eller diameteren falder under den anvendelige tærskel, er det en mindre omkostningspost, og hvor den er engangsbrug, bliver forbruget en synlig linjepost. Uanset hvad, er ledninger normalt en lille andel af de samlede deleomkostninger ved typiske snitlængder i biler, så det er mere vigtigt at optimere antallet af trimpas end at købe billigere ledninger.
Ud over ledning er forbrugsmaterialerne dielektriske filtre, harpiks, dyser og styreenheder. Guideliv er det emne, der oftest undervurderes : på en treskiftsmaskine skal øvre og nedre styreskinner inspiceres månedligt og udskiftes efter en tidsplan i stedet for ved fejl, fordi en slidt guide fremstår som en konusfejl, der sniger sig gradvist ind og er let at gå glip af, indtil delene begynder at fejle eftersynet.
En kort vagtrutine forhindrer det meste:
Rengør de dielektriske filtre efter tidsplan, ikke efter alarm.
Kontroller trådspændingen ugentligt med en måler i stedet for ved øret.
Genkontroller positioneringsnøjagtigheden med jævne mellemrum, fordi termisk drift akkumuleres usynligt på delen.
Hold dielektrisk ledningsevne inden for det område, maskinbyggeren specificerer - ledningsevnedrift ændrer gnistkarakteristika og derfor tolerance.
Log hver guideudskiftning.
På en treskiftscelle forhindrer planlagt guideudskiftning og dielektrisk ledningsevnekontrol mere skrot end noget operatørtræningsprogram, fordi begge fejl udvikler sig langsomt og er usynlige på en enkelt del.
Automotive Wire EDM FAQ
Hvilken tolerance kan automotive WEDM holde i produktionen?
Det afhænger mere af passtrategien og butiksmiljøet end af maskinmærket: en mellemhastighedsmaskine med to eller tre omgange håndterer gentagne gange midten af det praktiske område, en præcisionsmaskine i et kontrolleret miljø når den snævre ende, og en enkeltpasser højhastighedsmaskine dækker den løse ende. Referencebåndene ovenfor beskriver typiske krav, ikke garanterede værdier.
Kan wire EDM skære en kassehærdet eller karbureret del?
Ja. Det karburerede hus og den blødere kerne eroderer med lidt forskellige hastigheder, så reducer skrubningsparametrene og kontroller skylningen omhyggeligt. Hjørner viser først forskellen, og den sædvanlige løsning er en langsommere skrubpasning plus et ekstra trimpas.
Er højhastigheds- eller mellemhastigheds WEDM bedre til bilværktøj?
Medium-speed er det sædvanlige valg, hvor arbejdet kræver snæver tolerance og en kontrolleret finish, fordi multi-pas skæring og et stivt wiredrev holder båndet langt bedre. High-speed er fortsat det bedre valg til beslag, shims og simple slag, hvor det løse bånd er acceptabelt, og prisen pr. del dominerer.
Kan wire EDM producere autodele i volumen?
Wire EDM-maskiner beskrives bedst som produktionsværktøj frem for produktionsdeleudstyr. En maskine kan køre uden opsyn natten igennem på en stak matriceindsatser, og en celle på tre eller fire kan betjene et fuldt værktøjsrum. For forbrugerdele i hundredtusindvis af stykker, fremstiller wire EDM formen, ikke delen.
Hvilken ledning skal specificeres til støbearbejde i biler?
Angiv den trådtype og -diameter, som bygherrens parameterbibliotek er bygget op omkring for dit materiale og tykkelse, og bekræft det skriftligt. Coatede kvaliteter bruges almindeligvis til at forbedre skylning og kantkvalitet på trimpas; for højhastighedsmaskiner med en frem- og tilbagegående wire forbliver molybdæntråd standard.
Hvad skal verificeres, før du bestiller en wire EDM-maskine til bilarbejde?
Antallet af trim passerer kontrolstøtterne, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Anmod om en skæretest
Et værktøjsrum, der serverer programmer for stempling, bremse, transmission og elbiler, har typisk brug for en mellemhastighedsmaskine til det stramme arbejde og en eller to højhastighedsmaskiner til volumenarbejdet, plus tilspidsningsevne, hvis matricearbejde er en del af blandingen. At sende en tegning med materialet, hårdheden, tykkelsen og de tolerancer, der faktisk betyder noget, er den hurtigste måde at få en nyttig maskinanbefaling frem for en katalogside - svaret ændres normalt, når det reelle tolerancebånd er adskilt fra de generelle bemærkninger.