For værksteder, der vurderer præcisionsskæreudstyr, er det korte svar dette: a ledning EDM maskinen bruger en kontinuerligt tilført metaltråd som en elektrode til at erodere ledende materiale gennem kontrollerede elektriske udladninger, hvilket gør det muligt at skære komplekse profiler, snævre tolerancer og hårde materialer over uden direkte mekanisk kontakt. Købere undersøger edm ledning forarbejdning vælger generelt mellem tre brede maskinkategorier: medium-speed wire EDM, high-speed (frem- og tilbagegående) wire EDM og stor konisk wire EDM, hver egnet til forskellige kombinationer af tykkelse, tilspidsningsvinkel og krav til overfladefinish. An edm maskintråd Systemet vælges typisk baseret på delens geometri, materialet, der skæres, og antallet af gennemløb, der skal til for at nå en målfinish, snarere end på en enkelt universel specifikation.
Denne artikel gennemgår de almindelige typer af tråd-EDM-maskiner, hvordan de er struktureret internt, hvor hver type har en tendens til at passe bedst, hvordan deres relative ydeevne sammenlignes på tværs af flere kriterier, og hvad løbende vedligeholdelse typisk involverer. Praktisk valgvejledning er inkluderet overalt sammen med en sammenligningstabel og flere datavisualiseringer, der opsummerer den relative positionering af hver maskinkategori.
Wire EDM-bearbejdning er en berøringsfri proces, der er afhængig af gnisterosion frem for skærekraft
Medium-hastighed wire EDM-maskiner bruges i vid udstrækning til almindeligt værktøjs- og matricearbejde
Højhastigheds (frem- og tilbagegående) tråd-EDM-maskiner er almindelige, hvor trådgenbrug og omkostningseffektivitet betyder noget
EDM-maskiner med stor konisk wire adresserer dele, der kræver betydelig vinklet skæring
Valget mellem wire EDM-maskinekategorier afhænger mindre af mærke og mere af, at maskinens kapacitet matcher emnetykkelse, påkrævet tilspidsningsvinkel og finishtolerance for de dele, der rent faktisk produceres.
Almindelige typer af tråd-EDM-maskiner og deres egenskaber
Medium-Speed Wire EDM-maskiner
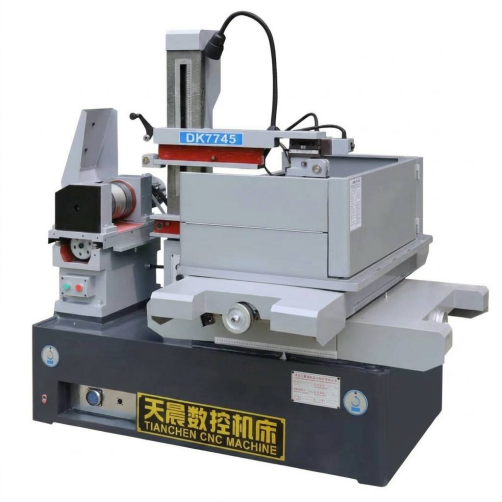
Medium hastighed wire EDM-maskiner, nogle gange beskrevet som forbedrede frem- og tilbagegående wire-wire-maskiner, kører wiren frem og tilbage hen over arbejdsemnet, mens der påføres flere trimninger for gradvist at forfine skæreoverfladen. Denne kategori er ofte standardudgangspunktet for værktøjs- og matriceforretninger, fordi den balancerer skærehastighed, overfladefinish og udstyrsomkostninger rimeligt godt på tværs af en bred vifte af delegeometrier. Tråd er typisk molybdæn-baseret og genbruges på tværs af flere passager, hvilket butikker ofte ser som en praktisk måde at administrere edm ledning forbrug uden at ofre finishkvaliteten på det endelige trimsnit.
High-Speed (frem- og tilbagegående) Wire EDM-maskiner
Høj hastighed wire EDM-maskiner deler det frem- og tilbagegående trådfremføringsprincip, men er generelt konfigureret til hurtigere grovskæring, ofte på bekostning af overfladefinish sammenlignet med en kraftigt trimmet medium-speed opsætning. Disse maskiner har en tendens til at passe til produktionsmiljøer, hvor cyklustiden betyder mere end at opnå den finest mulige overflade, og hvor efterfølgende efterbehandling måske allerede er en del af arbejdsgangen. Fordi tråden bevæger sig frem og tilbage, kan en enkelt spole bruges på tværs af mange dele, hvilket ofte nævnes som en praktisk omkostningsbetragtning for grovskæring i store mængder.
Large-Taper Wire EDM-maskiner
EDM-maskiner med stor tilspidsning af tråd er bygget med trådstyrehoveder og aksekonfigurationer, der er i stand til at holde betydelige vinkler mellem de øvre og nedre trådføringer, hvilket gør det muligt for tråden at skære stejle trækvinkler ind i et arbejdsemne i et enkelt gennemløb. Denne kategori vælges generelt til dele såsom stansematricekomponenter, ekstruderingsmatricer eller andet værktøj, hvor en udtalt tilspidsning eller trinprofil er et funktionelt krav snarere end et kosmetisk. Fordi den mekaniske struktur skal bevare stivheden, selv når trådstyrene svinger til ekstreme vinkler, betyder maskinrammedesign og styrepræcision mere her end i maskiner, der primært er bygget til ligevægsskæring.
Generel strukturel fokus efter wire EDM maskine kategori
Maskinkategori
Primært strukturelt fokus
Medium hastighed wire EDM
Multi-pass trim nøjagtighed og gentagelig positionering
Høj hastighed wire EDM
Trådfremføringspålidelighed og grovskæring
Stort konisk wire EDM
Ledningsstivhed på tværs af ekstreme vinkelområder
PS-C serien
Medium hastighed wire EDM-konfiguration til generelle værktøjs- og matriceapplikationer
DK77-BC serie
Medium hastighed wire EDM-konfiguration med udvidet trim-pas kontrol
DK77-A-serien
Højhastigheds frem- og tilbagegående wire EDM-konfiguration
DK77-B serie
Højhastigheds frem- og tilbagegående wire EDM-konfiguration, alternate frame layout
DK77-D serien
Stort konisk wire EDM configuration for steep-angle cutting
De tre kategorier er ikke strengt hierarkiske; hver er optimeret til en anden kombination af hastighed, finish og tilspidsningsevne snarere end at man blot overgår de andre.
Sådan fungerer Wire EDM-maskiner: Principper og struktur
En wire EDM-maskine fjerner materiale gennem en række hurtige elektriske udladninger mellem trådelektroden og emnet, som begge er nedsænket i eller skyllet med en dielektrisk væske, normalt deioniseret vand. Hver udledning fordamper en lille mængde materiale, og den dielektriske væske skyller det resulterende snavs væk, samtidig med at den afkøler skærezonen og hjælper med at kontrollere udledningsgabet. Fordi tråden aldrig fysisk presser mod emnet, forbliver skærekræfterne meget lave, hvilket er en del af grunden til, at tråd-EDM almindeligvis anvendes på hærdet værktøjsstål og andre materialer, der er svære at bearbejde konventionelt.
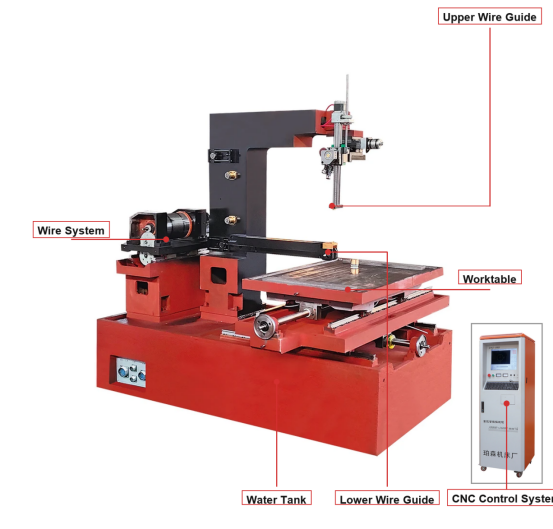
Positionering håndteres af et CNC-kontrolsystem, der driver X-Y-bordet (og, på konuskompatible maskiner, U-V-trådføringsakserne) i henhold til en programmeret delprofil, mens en separat strømforsyningsenhed styrer afladningsparametrene såsom pulsfrekvens og strøm. Den mekaniske ramme, ledningstransportsystemet og det dielektriske cirkulationssystem arbejder sammen med styreelektronikken, så maskinens stivhed og kontrolpræcision betragtes generelt sammen snarere end som separate bekymringer, når en maskine evalueres.
Mekanisk og strukturelt system
Maskinleje og søjlestøbning
X-Y arbejdsbord og, hvor det er relevant, U-V koniske akser
Øvre og nederste trådstyrehoveder
Trådspole, opspænding og opsamlingssystem
Dielektrisk væsketank og filtreringskredsløb
Styring og strømsystem
CNC-controller og delprogram-interface
Servodrivsystem til aksepositionering
Pulsstrømforsyning til udladningsgenerering
Gab sensing og adaptive kontrolkredsløb
Detektering af ledningsbrud og sikkerhedslåse
Fordi skærekraften er minimal, handler wire EDM-maskinens stivhed hovedsageligt om opretholde positioneringsnøjagtighed over tid i stedet for at modstå tunge mekaniske belastninger.
Relativ skærehastighedspositionering på tværs af tråd EDM-kategorier
Før man sammenligner tal, hjælper det at forstå, hvad "skæringshastighed" faktisk betyder i en tråd-EDM-sammenhæng. Den faktiske skærehastighed afhænger i høj grad af materialetype, emnetykkelse, tråddiameter og hvor mange trimpassager der er programmeret, så ethvert enkelt tal er kun en grov vejledning snarere end en fast bedømmelse. Nedenstående skema viser et forenklet, illustrativt indeks i stedet for nøjagtige målte værdier, beregnet til at vise, hvordan de tre maskinkategorier generelt sammenlignes med hinanden i typiske ruskæringsscenarier. Et højere indeks afspejler en maskinkategori, der generelt er forbundet med hurtigere first-pass materialefjernelse under sammenlignelige forhold. Disse tal er kun til generel orientering og bør ikke behandles som en garanteret specifikation for nogen specifik maskinmodel.
Når man læser skemaet, sidder mellemhastigheds wire-EDM-maskiner generelt i den højere ende af denne illustrative skala, fordi multi-pass-programmering lader dem kombinere et rimeligt hurtigt groft snit med yderligere trimsnit, der genskaber overfladefinishen bagefter. Højhastigheds-frem- og tilbagegående maskiner er placeret i midten, hvilket afspejler deres fælles rolle som arbejdshestmaskiner til ligetil gennemskæring, hvor ekstrem finish ikke er det primære problem. Stort tilspidsede maskiner viser et relativt lavere indeks på dette særlige diagram, men det er ikke en svaghed, så meget som en afspejling af deres designprioritet: deres trådføringsgeometri og kontrolsystem er optimeret til at opretholde nøjagtigheden i stejle vinkler i stedet for at maksimere gennemløbet af lige snit. I praksis vil en butik, der primært skærer tilspidsede matricekomponenter, ikke vælge en maskine baseret på dette indeks alene, da tilspidsningsevnen ville være den afgørende faktor frem for råhastigheden. Det er også værd at bemærke, at inden for en kategori varierer den faktiske gennemstrømning med ledningsdiameter, materialeledningsevne og hvor aggressivt pulsparametrene er indstillet. Tyndere tråd tillader generelt finere detaljer, men kan reducere den praktiske skærehastighed, mens tykkere tråd kan skære hurtigere, men begrænser den mindste opnåelige indvendige hjørneradius. Emnets tykkelse har en lignende effekt: skærehastigheden for en given maskine falder typisk, når materialetykkelsen øges, fordi den dielektriske væske skal skylle affald ud af en længere udledningskanal. Multi-pass-strategier komplicerer yderligere enhver sammenligning med et enkelt tal, da en butik bevidst kan sænke den første passage for at beskytte trådens levetid og stole på trimpas til finish, hvilket effektivt bytter råhastighed for konsistens. For købere, der sammenligner maskiner side om side, anmod om leverandørens egne test-cut-data for det specifikke materiale og tykkelse, der er relevant for dine dele, i stedet for at stole på generaliserede kategorier. Endelig skal du huske på, at maskinens tilstand, den dielektriske væskekvalitet og trådfremføringskonsistensen alle påvirker skærehastigheden i den virkelige verden lige så meget som den underliggende maskinkategori gør, så en velholdt mellemmaskine kan nogle gange overgå en dårligt vedligeholdt højere spec.
Applikationsscenarier og nøglevalgskriterier for Wire EDM-maskiner
Wire EDM-maskiner bruges på tværs af værktøjs- og formfremstilling, fremstilling af forme, produktion af komponenter til rumfart, fremstilling af medicinsk udstyr og forskellige værktøjsapplikationer til bilindustrien, generelt hvor et ledende materiale har brug for en præcis profilskæring uden den mekaniske belastning af traditionel bearbejdning. Udvælgelse kommer typisk ned på at matche maskinens kapacitet til de specifikke delkrav i stedet for at vælge en enkelt "bedste" konfiguration til hvert job.
Maksimal emnetykkelse, som maskinen kan rumme inden for sin arbejdskonvolut
Maksimal tilspidsningsvinkel påkrævet, som afgør, om en stor konisk konfiguration er nødvendig
Mål overfladefinish og om flere trimpas er en del af den tilsigtede proces
Materialetype og ledningsevne, da nogle materialer kræver justerede udledningsparametre
Forventet produktionsvolumen og om trådforbrug eller cyklustid er den største omkostningsdriver
Kompatibilitet med eksisterende ledningsdiameter og dielektriske væskesystemer, der allerede bruges i butikken
Værktøjs- og matriceforretninger, der regelmæssigt skærer stansestanser og blanking-matricer, prioriterer ofte tilspidsningsevne og positioneringsrepeterbarhed, da disse dele ofte kombinerer lige vægge med vinklede reliefsektioner. Formproducenter, der skærer kerne- og hulrumsindsatser, har en tendens til at veje overfladefinish tungt, fordi den trådskårne overflade kan være den endelige finish eller måske kun kræver let polering bagefter. Luftfarts- og medicinske komponentproducenter arbejder ofte med vanskelige legeringer og snævre dimensionelle tolerancer, hvilket lægger vægt på kontrolsystemstabilitet og gentagelig trimpas-ydeevne frem for rå førstegangshastighed.
Den mest pålidelige måde at vælge en wire EDM-maskine på er at kortlæg dine faktiske krav til deltykkelse, tilspidsning og finish i forhold til en producents angivne arbejdskonvolut og tilspidsningsområde, før du sammenligner nogen anden funktion.
Forbedring af overfladefinish på tværs af successive trimsnit
Et af de mest praktiske koncepter for enhver, der vurderer wire EDM maskintrådsprocesser, er forholdet mellem antallet af skærepassager og den resulterende overfladefinish. En første, groft udskæring fjerner generelt bulkmateriale hurtigt, men efterlader en forholdsvis grov overflade, da udledningsenergien, der bruges til hurtig fjernelse, har tendens til at efterlade større omstøbte mærker. Efterfølgende trimpas bruger gradvist lavere udladningsenergi og snævrere forskydninger, hvilket forfiner overfladen med hver gang. Butikker planlægger normalt to til fire samlede gennemløb afhængigt af finishtolerancen, der er angivet på deltegningen. Nedenstående skema illustrerer dette generelle forhold ved hjælp af et forenklet relativ ruhedsindeks i stedet for en specifik Ra-værdi knyttet til en hvilken som helst maskine eller materiale.
Det stejle fald mellem passage et og gennemløb to på dette diagram afspejler det generelle mønster i wire EDM: Den største enkeltforbedring i overfladefinish kommer normalt fra at tilføje kun én trimning efter den første ru klipning. Hver ekstra gennemgang efter det har en tendens til at give en mindre trinvis forbedring, hvilket er grunden til, at mange butikker stopper ved tre eller fire gange, når det faldende afkast opvejer den ekstra cyklustid. Denne tendens er bredt diskuteret i EDM-proceslitteratur og afspejler den underliggende fysik af reduktion af udladningsenergi snarere end nogen enkelt producents specifikke indstillinger. En grov første passage bruger typisk højere strøm og længere pulsvarighed for at maksimere materialefjernelseshastigheden, hvilket i sagens natur skaber et dybere omstøbt lag og en grovere overfladetekstur. Trimpas reducerer strømmen, forkorter pulsvarigheden og reducerer ofte forskydningen mellem ledningsvejen og den færdige profil, hvilket er det, der gør det muligt at forfine overfladen gradvist uden væsentligt at ændre delens overordnede dimensioner. For dele med en tæt finish kan der angives fire eller flere gennemløb, mens dele, der er beregnet til yderligere slibning eller polering, kun kræver et enkelt groft snit. Det er også værd at bemærke, at antal passerer interagerer med konisk skæring: På store koniske maskiner kan opretholdelse af ensartet finish på tværs af en stejl vinkel kræve yderligere gennemløb sammenlignet med en lige vægskæring af lignende tykkelse. Tråddiameter og spændingskonsistens påvirker også, hvor forudsigeligt en maskine konvergerer mod en målafslutning på tværs af flere gennemløb, da enhver variation i trådpositionen mellem gennemløbene kan opveje den tilsigtede efterbehandlingsfordel. Butikker, der logger faktiske målte Ra-værdier pr. gennemløb for deres egne maskiner og materialer, vil få et langt mere nøjagtigt billede end noget generaliseret diagram, da den faktiske finish afhænger af dielektrisk renhed, ledningstilstand og emnemateriale lige så meget som på antal af gennemløb. Endelig bør købere, der sammenligner forbruget af wire EDM-maskinens ledninger, huske, at flere trimpassager generelt betyder, at der bruges mere wire pr. del, så krav til finish og wireomkostninger bør overvejes sammen under procesplanlægningen.
Almindelige industrisektorer, der bruger EDM-udstyr til trådskæring
Wire EDM-adoption varierer meningsfuldt fra branche til industri, i vid udstrækning baseret på, hvor ofte en given sektor har brug for præcise profiler skåret i hårde eller vanskelige at bearbejde ledende materialer. Værktøjs- og matricearbejde er fortsat en af de mest almindelige anvendelser, da stanser, matricer og tilhørende værktøj ofte kræver både hærdede materialer og snævre profiltolerancer. Formfremstilling følger nøje, især for skær med kompleks indvendig geometri, som ville være svære at nå med konventionel fræsning. Luftfart, medicinsk udstyr og bilværktøj runder de resterende væsentlige brugssager, hver med sin egen vægt på materialetype, tolerance og finish. Det relative brugsindeks nedenfor er illustrativt, beregnet til at formidle generelle prævalensmønstre, der almindeligvis er beskrevet i fremstillingsindustriens kilder, snarere end et præcist markedsandelstal.
Værktøjs- og matriceapplikationer scorer højest på dette illustrative indeks, fordi værktøjskomponenter i hærdet stål er et næsten ideelt match til wire EDM's styrker: Processen håndterer hærdede materialer uden problemer med værktøjsslid, der er forbundet med konventionel skæring, og den producerer de skarpe indvendige hjørner, der ofte er nødvendige i matricesæt. Formfremstilling følger nøje af lignende årsager, især hvor en indsats har fine indre detaljer, som ellers ville kræve flere konventionelle operationer eller specialiserede elektroder til synker EDM. Luftfarts- og bilsektorerne viser sammenlignelig brug i mellemklassen, generelt knyttet til specifikke værktøjs- og armaturerskomponenter i stedet for at blive anvendt på tværs af alle dele i disse industrier. Anvendelser til medicinsk udstyr, selvom de er mindre i det samlede volumen, involverer ofte strenge tolerancekrav på små, indviklede komponenter, hvorfor lednings-EDM forbliver relevant der selv ved forholdsvis lavere brugsvolumen. Det er værd at bemærke, at disse fem sektorer ikke er gensidigt udelukkende fra en butiks perspektiv, eftersom en enkelt wire EDM-maskine i en jobbutik kan betjene værktøjs- og dørkunder den ene uge og rumfartsværktøjskunder den næste. Sektorprævalensen skifter også over tid, efterhånden som materialer og deledesign udvikler sig, så en butiks faktiske kundemix er en mere pålidelig guide til forventet maskinudnyttelse end nogen generaliseret industridiagram. Købere, der vurderer en grossist eller leverandør af tråd-EDM-maskiner til et nyt køb, bør veje deres egen typiske delblanding tungere end almindelig industristatistik, når de specificerer maskinkapacitet. For en jobbutik, der betjener flere sektorer, betyder alsidighed på tværs af tykkelsesområde og tilspidsningsevne ofte mere end at være snævert optimeret til en branches typiske delprofil. Fordi værktøjs- og matrice- og formfremstilling tilsammen repræsenterer en stor andel af almindelige applikationer, lægger mange maskinproducenter naturligvis vægt på disse use cases i deres produktdesign og konfigurationsmuligheder. Alligevel er den underliggende wire EDM-proces i sig selv stort set materiale- og geometridrevet snarere end industrispecifik, hvilket betyder, at en velkonfigureret maskine generelt kan betjene flere sektorer uden at kræve separat dedikeret udstyr til hver enkelt.
Detaljeret sammenligning af Wire EDM-maskinekategorier
Sammenligning af wire EDM-maskinekategorier på tværs af flere kriterier på én gang hjælper med at afklare, hvorfor ingen enkelt type er universelt at foretrække. Radardiagrammet nedenfor viser fem almindeligt refererede kriterier side om side for mellemhastigheds-, højhastigheds- og storkoniske maskiner ved at bruge et forenklet 0-10 relativ indeks for hver egenskab. Denne form for multikriterie-visning er ofte mere informativ end et enkelt specifikationsarknummer, fordi det viser de afvejninger, en butik accepterer, når den vælger en kategori frem for en anden. Som med de tidligere diagrammer er de viste værdier illustrative og beregnet til generel orientering, ikke en erstatning for en specifik maskines dokumenterede specifikationer. At læse formen af hver polygon i stedet for et enkelt punkt har en tendens til at give det klareste billede af en maskinkategoris overordnede profil.
Medium-speed High-speed Stort tilspidset
Den mellemhastighedspolygon strækker sig længst langs skærehastigheden og overfladefinishakserne, hvilket er i overensstemmelse med dens rolle som en maskine til generelle formål, der balancerer multi-pass efterbehandling mod rimelig gennemstrømning. Højhastighedspolygonen viser sin bredeste udvidelse langs vedligeholdelsesenkelheden, hvilket afspejler den forholdsvis ligetil frem- og tilbagegående ledningsvej, som mange butikker finder lettere at servicere fra dag til dag. Den store koniske polygon strækker sig klart længst langs aksen for tilspidsning, hvilket er præcis, hvad denne kategori er designet til, selvom den viser en mere beskeden aflæsning af rå skærehastighed. Ingen af de tre former dominerer på tværs af alle fem akser, hvilket visuelt forstærker pointen om, at maskinvalg er en afvejningsøvelse snarere end en søgen efter en enkelt bedste mulighed. Butikker, der primært har brug for ligevægsskæring med stærk overfladefinish, vil sandsynligvis finde den mellemhastighedsprofil, der er mest relevant for deres behov. Butikker med fokus på grovskæring i store mængder, hvor finish håndteres nedstrøms, kan i stedet læne sig mod højhastighedsprofilen. Butikker, der arbejder med stansematricer, ekstruderingsværktøj eller andre stejlt vinklede komponenter, vil generelt finde styrken af den store koniske profil i den ene akse vigtigere end dens forholdsvis gennemsnitlige ydeevne andre steder. Stivhedsscore er ret tæt på tværs af alle tre kategorier i denne illustration, hvilket afspejler det faktum, at tråd-EDM-maskiner generelt ikke behøver at modstå tunge skærekræfter, som konventionelle fræsemaskiner gør, så strukturelle stivhedsforskelle har en tendens til at vise sig mere i langsigtet positioneringsnøjagtighed end i tydelig afbøjning under skæring. Det er værd at huske på, at enhver specifik maskinmodel kan variere fra disse generaliserede kategoriprofiler afhængigt af dens individuelle designvalg, kontrolsystem og byggekvalitet. Købere opfordres til at anmode om prøveudskårne prøver eller dokumenterede specifikationer fra en leverandør af tråd-EDM-maskine for den pågældende model i stedet for udelukkende at stole på sammenligninger på kategoriniveau som denne. Brugt sammen med tabellen nedenfor, er denne radarvisning beregnet til at understøtte en mere informeret samtale med en producent om, hvilken konfiguration der bedst matcher en butiks faktiske komponentmix.
Generel sammenligning af wire EDM maskinkategorier på tværs af fælles evalueringskriterier
Kriterium
Medium-speed
Høj hastighed
Stort tilspidset
Typisk tilspidsningsområde
Moderat
Begrænset
Udvidet
Fælles afslutningsstrategi
Flere trimpas
Enkelt eller let trim
Flere trimpas
Typisk ledningshåndtering
Frem- og tilbagegående, genbrugt
Frem- og tilbagegående, genbrugt
Frem- og tilbagegående, genbrugt
Bedst egnet deltype
Generelle profiler
Grove snit i høj volumen
Stejl vinkelværktøj
Ingen enkelt wire EDM maskine kategori vinder på hvert kriterium; det rigtige valg afhænger af hvilket et eller to kriterier betyder mest for din faktiske delblanding .
Vedligeholdelse og langsigtet vedligeholdelse af Wire EDM-udstyr
Konsekvent vedligeholdelse er generelt det, der adskiller en wire EDM-maskine, der holder sin nøjagtighed i årevis, fra en, der driver ud af tolerance for tidligt. Fordi processen afhænger af en ren dielektrisk væskebane, stabil trådspænding og præcis trådføringspositionering, har rutinemæssig opmærksomhed på disse systemer en tendens til at betyde mere end nogen enkelt dramatisk reparation.
Overvåg dielektrisk væskeresistivitet, og udskift filtre efter en regelmæssig tidsplan for at opretholde stabile afladningsforhold
Inspicer trådføringer og diamantmatricer med jævne mellemrum, da slid her direkte påvirker positioneringsnøjagtigheden
Tjek trådspændingskalibreringen for at holde skæreadfærd konsistent på tværs af gennemløb
Rengør trådfremføringsbanen og strømforsyningskontakterne for at forhindre inkonsekvent strømforsyning
Bekræft aksepositioneringsnøjagtigheden med jævne mellemrum, især efter enhver væsentlig flytning af maskinen
Hold dielektriske tank og skylledyser fri for ophobning af snavs for at understøtte stabile skylleforhold
Butikker, der logger dielektrisk væsketilstand, filterudskiftningsdatoer og periodiske nøjagtighedstjek har en tendens til at fange drift tidligere, hvilket generelt reducerer uplanlagt nedetid sammenlignet med en rent reaktiv vedligeholdelsestilgang. Især slid på trådstyr er let at overse, fordi dets indvirkning på delens nøjagtighed kan være gradvist snarere end pludseligt, så et fast inspektionsinterval er ofte mere pålideligt end at vente på, at et synligt problem opstår.
Positioneringsnøjagtigheden på en wire EDM-maskine bibeholdes igennem rutinemæssig kontrol af dielektrikum, ledningsføring og kalibrering snarere end gennem en enkelt engangsjustering.
Om POOSN – Professional Wire EDM Machine Manufacturer
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. (POOSN) er en professionel producent med speciale i forskning, udvikling og produktion af CNC Wire EDM-maskiner. Med mere end 30 års produktionserfaring har POOSN udviklet omfattende ekspertise inden for wire EDM-teknologi og præcisionsbearbejdningsudstyr.
Vores produktsortiment dækker forskellige wire EDM-løsninger, herunder PSC Series mellemhastighed Wire EDM maskiner, DK60BC mellemhastighed Wire EDM maskiner og DK77 Series højhastigheds Wire EDM maskiner. Vi leverer også tilpassede maskinkonfigurationer til forskellige emnestørrelser, materialer, tykkelser, tilspidsningskrav og produktionsvolumener.
POOSN driver en 13.703 m² stor produktionsfacilitet med et professionelt team på cirka 80 ansatte, herunder R&D-ingeniører og kvalitetskontrolpersonale. Vores produktionsproces dækker bearbejdning, maskinsamling, elektrisk integration, test og slutinspektion for at sikre stabil maskinydelse før forsendelse.
Vi betjener formproducenter, bearbejdningsvirksomheder, distributører og industrielle brugere på internationale markeder med OEM- og ODM-tjenester til rådighed for specifikke kundekrav.
Uanset om du har brug for en Wire EDM-maskine til præcisionsfremstilling af forme, generel produktion eller specialiseret konusskæring, kan POOSN anbefale en passende løsning baseret på dine applikationskrav.
At arbejde med en producent, der dækker EDM-kategorier med mellemhastighed, højhastighed og stor tilspidset tråd under ét tag, kan forenkle indkøb for butikker, der håndtere en blandet række af emnegeometrier .
Ofte stillede spørgsmål om Wire EDM-maskiner
Q1. Hvad er en Wire EDM-maskine?
En Wire EDM-maskine bruger en kontinuerligt bevægende elektrodeledning og kontrollerede elektriske udladninger til at skære elektrisk ledende materialer. Det er meget udbredt til forme, matricer, præcisionsværktøj og komponenter, der kræver komplekse profiler og høj bearbejdningsnøjagtighed.
Q2. Hvordan fungerer en Wire EDM-maskine?
Maskinen fører en tynd elektrodetråd gennem emnet, mens kontrollerede elektriske udladninger fjerner materiale. Dielektrisk væske afkøler bearbejdningsområdet og skyller snavs væk, mens CNC-systemet styrer skærebanen.
Q3. Hvilke materialer kan en Wire EDM-maskine skære?
Wire EDM kan skære mange elektrisk ledende materialer, herunder værktøjsstål, hærdet stål, rustfrit stål, kobber, messing, aluminium, carbid og andre ledende legeringer. Skæreydelse afhænger af materiale, tykkelse og bearbejdningsparametre.
Q4. Hvad er forskellen mellem Medium-Speed og High-Speed Wire EDM?
Medium-Speed Wire EDM-maskiner giver generelt en balance mellem skæreeffektivitet, nøjagtighed og overfladefinish, hvilket gør dem velegnede til generel bearbejdning og formapplikationer. High-Speed Wire EDM-maskiner fokuserer mere på skæreeffektivitet og produktionsproduktivitet.
Q5. Hvor nøjagtig er en Wire EDM-maskine?
Bearbejdningsnøjagtighed afhænger af maskinens struktur, CNC-system, trådspænding, emnemateriale, tykkelse og bearbejdningsparametre. For applikationer, der kræver specifik nøjagtighed, skal kunderne angive deres emnetegning og krav, så producenten kan vurdere den passende maskinkonfiguration.
Q6. Hvor længe holder molybdæntråd?
Molybdæntrådens levetid afhænger af skærehastighed, bearbejdningstid, emnemateriale, tykkelse, elektriske parametre og trådspænding. Regelmæssig inspektion og korrekt vedligeholdelse kan hjælpe med at opretholde en stabil bearbejdningsydelse og forlænge trådens levetid.
Q7. Hvordan vælger jeg den rigtige Wire EDM-maskine?
Overvej emnets materiale, tykkelse, størrelse, påkrævet nøjagtighed, overfladefinish, tilspidsningsvinkel og produktionsvolumen. At give disse specifikationer til producenten er den bedste måde at vælge en passende maskinmodel og konfiguration på.
Q8. Hvordan vælger jeg en pålidelig Wire EDM-producent?
Overvej producentens fremstillingserfaring, maskinkvalitet, produktionskapacitet, kvalitetskontrol, teknisk support, tilgængelighed af reservedele og eftersalgsservice. En pålidelig producent bør også være i stand til at anbefale en maskine baseret på dine faktiske applikationskrav.